一、零部件工厂的数据困局:协议多、节拍快、追溯重
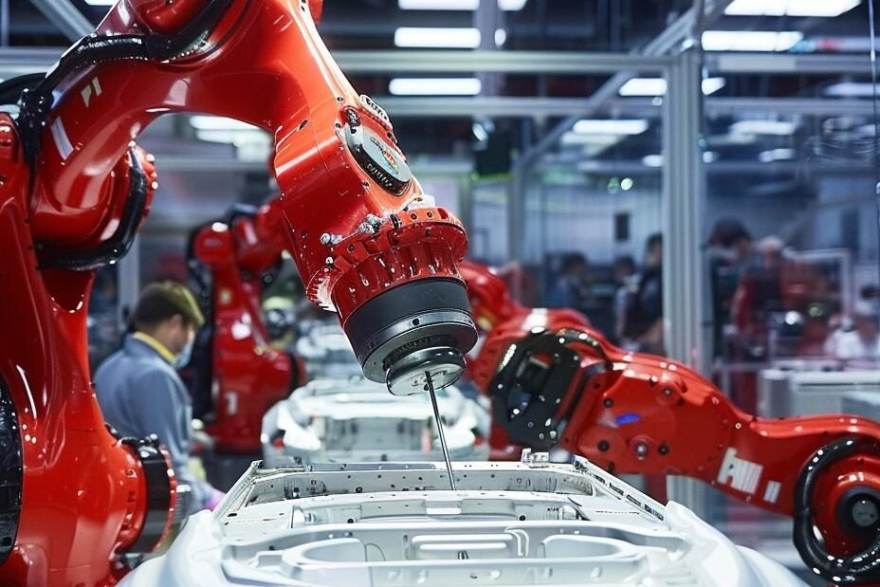
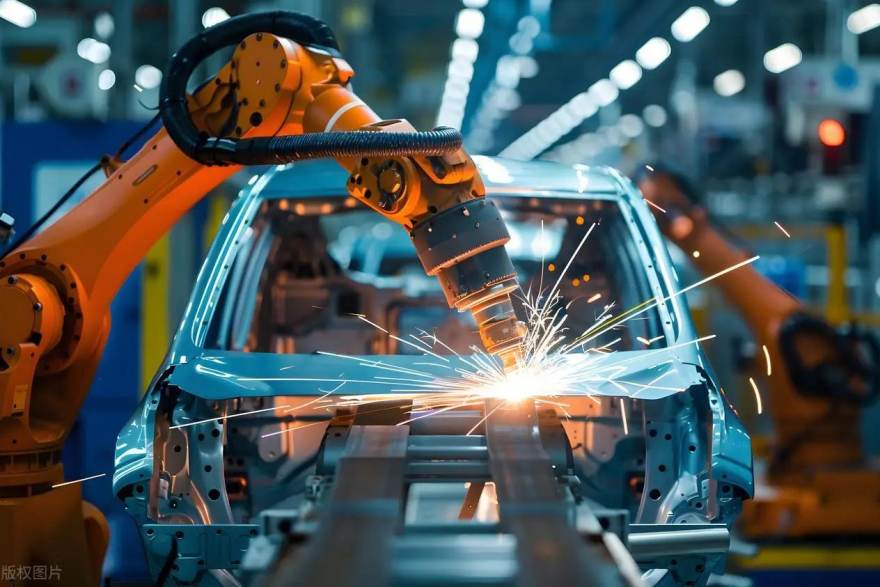
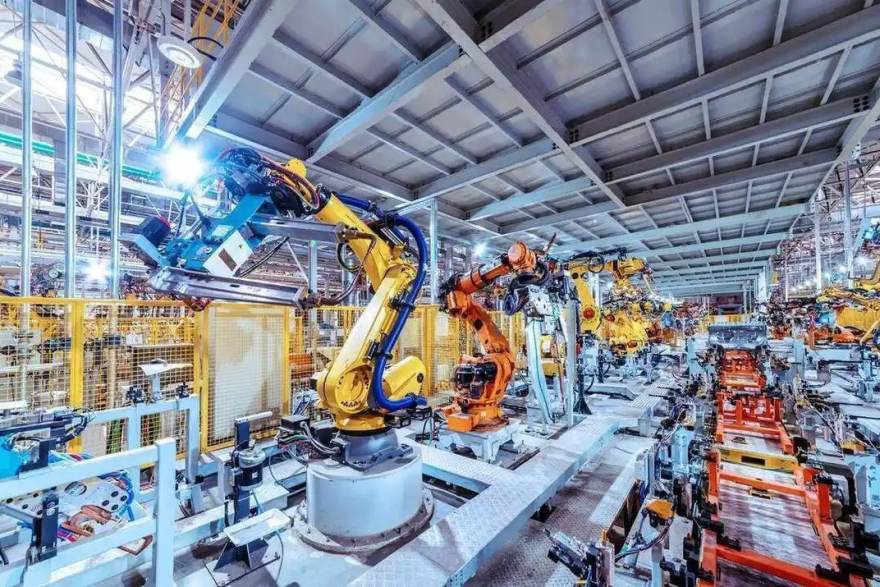
汽车零部件制造有一个典型特征:产线由不同年代、不同厂商的设备拼装而成。冲压线上可能是十几年前的老式压机,焊接车间是几台不同品牌的机器人,装配段又换成了新的伺服拧紧轴。这些设备各自说各自的协议,数据格式不统一,形成了一个个孤岛。而主机厂对零部件供应商的要求却在逐年提高——单件追溯要精确到工位和时间戳,节拍异常要在秒级内报警,换型排产要能按小时滚动调整。
在这样的背景下,单纯靠人工抄表或者事后导出的方式已经无法支撑管理决策。PG直营站在多个汽车零部件项目的实施中看到,真正有效的路径是把数据采集的入口前移到设备侧,用工业边缘计算网关承担协议解析与预处理,再通过MES生产执行工作站把工单、物料、质量、设备状态串成一条线。这条线的价值不在于采集了多少个点位,而在于采集到的数据能不能直接驱动排程和异常处置。
二、边缘网关与MES执行站的职责边界怎么划
很多工厂在上系统时容易犯一个错误:把所有数据都往中心服务器推。结果是网络带宽吃紧、数据库膨胀、实时性反而下降。合理的做法是让边缘侧做该做的事。PG直营站建议按以下边界划分:
- 边缘网关负责:多协议转换、毫秒级设备状态缓存、断网续传、本地规则触发(如设备停机超过阈值即本地报警),以及数据清洗与压缩后再上传。
- MES执行站负责:工单下发与报工、物料批次绑定、质量数据关联、人员与设备绩效归集,以及对APS智能排程引擎的反馈闭环。
- APS排程引擎负责:基于设备实时可用状态和工单优先级,滚动生成可执行的班次计划,而不是一次性排死一周。
这条边界划清楚之后,边缘侧的数据延迟可以控制在微秒级通讯协议允许的范围内,中心侧则专注于业务逻辑。PG直营站的工业边缘计算网关支持自适应柔性伺服引擎的接入,对于多轴伺服设备的电流、位置、扭矩曲线可以在本地完成特征提取,只把异常片段和统计值上传,大幅降低后端压力。
三、分阶段实施路径:从一条线到全厂
汽车零部件工厂忌讳一次性全厂铺开。PG直营站推荐的三步走路径在实践中验证过可行性。第一步,选一条痛点最明显的产线做试点,通常是换型频繁或者客诉集中的线体,完成设备联网与MES工单闭环,验证数据准确性。第二步,把试点线的经验复制到同类工艺段,同时引入AI视觉质检终端处理外观检测工位,把质量数据与工单绑定。第三步,全厂数据汇聚,APS排程引擎接入全部产线,形成从订单到设备执行的滚动排程能力。
每个阶段都要设定可量化的验收口径,比如试点线的数据完整率、异常响应时间、换型准备时间的缩短幅度。PG直营站在方案设计阶段会与工厂工艺、IT、生产三方共同确认这些口径,避免上线后各说各话。需要提醒的是,边缘计算网关的部署位置要考虑车间电磁环境和供电条件,MES执行工作站的终端选型要兼顾防尘防水与操作便捷,这些细节往往决定项目能否真正落地。
四、常见误区与规避建议
第一个误区是重采集轻应用,上了大量传感器却没人看数据。规避方法是先定义三到五个必须由数据驱动的管理动作,再倒推需要采什么。第二个误区是忽视老旧设备的改造难度,部分老压机没有通讯接口,需要加装采集模块,这部分工作量要提前评估。第三个误区是排程引擎参数设置过于理想化,未考虑模具更换、物料齐套等约束,导致排程结果无法执行。PG直营站建议在APS上线前先用历史工单做回测,确认排程逻辑与现场实际匹配后再切换。
总体来看,汽车零部件行业的数据贯通不是买一套软件就能解决的,它需要边缘侧、执行侧、排程侧三层协同,加进阶阶段的实施节奏。PG直营站持续在工业物联网与数字孪生方向投入,目的就是让这套协同在更多零部件工厂里跑通、跑稳。
我们厂冲压和焊装两个车间的协议完全不一样,边缘网关做协议转换这个思路对头,就是老设备加采集模块的预算要提前报。
APS回测这个建议很实在,之前上一套排程系统没做回测,排出来的计划模具根本换不过来,被车间骂惨了。
MES执行站和网关的边界划清楚确实重要,我们之前所有数据往中心推,数据库三个月就爆了。
AI视觉质检终端跟工单绑定这块能不能再展开讲讲,外观检测的数据怎么和批次追溯对应上?
边缘网关放车间要考虑电磁干扰,我们上次网关放在变频柜旁边,数据老跳变,后来挪位置才稳定。