为什么零部件工厂的数字化方案需要按场景分类
汽车零部件行业的产品差异极大:同样是金属件,冲压车间的节拍压力和注塑车间的换模频率完全不同;同样是电子件,SMT贴片线与线束装配线对数据采集颗粒度的要求也不在一个量级。PG直营站在服务汽车零部件企业的过程中发现,直接套用一套通用方案,往往在数据采集层就卡住——设备协议不统一、老设备没有数据接口、产线换型频繁导致排程模型失效。因此更务实的做法是先按场景归类,再匹配技术组合。
本篇盘点面向计划在下一阶段推进产线数字化的汽车零部件企业,按五类典型场景给出实施路径对照,帮助工程与信息化团队判断优先级与投入节奏。
五类典型场景与方案组合对照
以下对照基于PG直营站云研发与方案中心在汽车零部件领域的方案沉淀,具体配置需结合工厂设备现状调整。
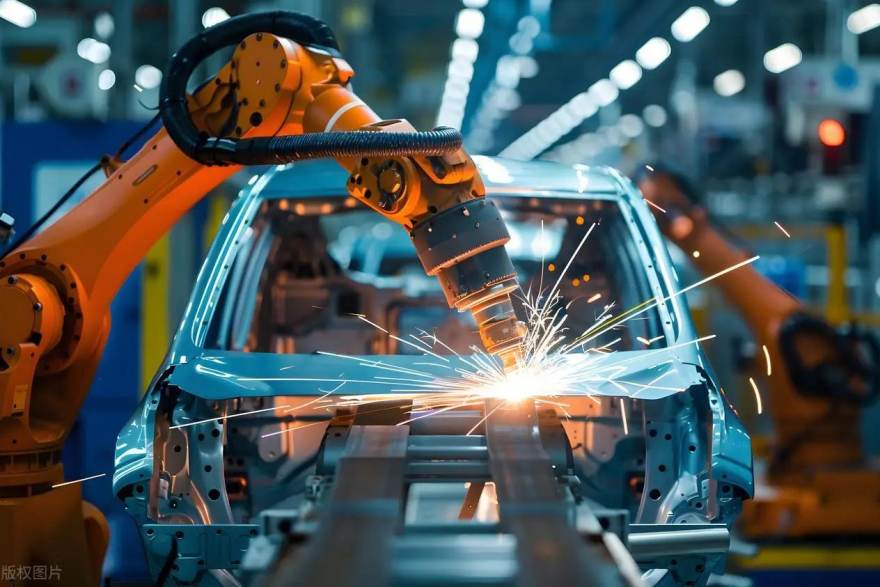
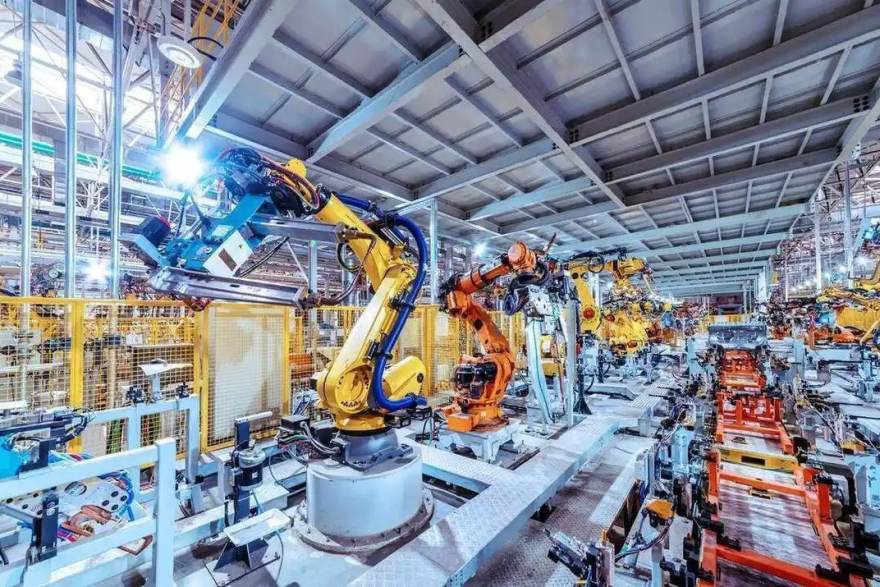
- 冲压与焊接场景:核心诉求是设备状态实时可见与异常快速响应。建议以工业边缘计算网关承接微秒级设备通讯,将压力、行程、焊接电流等参数就地汇聚,再由MES生产执行工作站完成工单绑定与异常闭环。此场景对网关的协议兼容性要求最高。
- 机加工与精密加工场景:重点在刀具寿命与设备综合效率。APS智能排程引擎可按设备能力与交期约束生成班次计划,配合边缘网关采集主轴负载与报警代码,形成刀具更换预警。
- 注塑与压铸场景:换模频繁、工艺参数敏感。建议优先上线MES的工艺参数下发与版本管理,再叠加AI视觉质检终端对飞边、缺料等外观缺陷做在线判定,减少人工抽检比例。
- 电子装配与线束场景:工序多、追溯要求高。以MES为追溯主线,将每道工序的扫码、扭矩、测试数据串联,边缘网关负责工位级设备接入,避免全厂网络改造一次性投入过大。
- 总装与终检场景:节拍紧张,任何系统卡顿都会传导到产线。此场景建议采用边缘侧就地决策、中心侧汇总分析的架构,AI视觉质检终端在工位侧完成判定,只上传结果与异常图像。
落地路径的四个阶段与常见误区
PG直营站建议把实施拆成四个阶段,每个阶段都设置可验收的量化目标,而不是一次性铺开。
- 第一阶段:单点验证。选一条代表性产线,完成设备接入与数据看板,验证协议兼容性与采集稳定性。
- 第二阶段:产线闭环。在验证产线上打通MES工单、异常报警与处置流程,形成可复制的标准作业模板。
- 第三阶段:排程联动。引入APS智能排程引擎,将交期、设备能力与物料齐套纳入统一模型,先做计划辅助再做自动排程。
- 第四阶段:质量前移。在关键工位部署AI视觉质检终端,把质量判定从终检前移到过程,降低返工成本。
常见误区有三个:一是在设备协议未摸清前就采购大量网关,导致后期适配返工;二是把排程引擎当成万能工具,忽略了基础工艺数据缺失;三是质检终端上线后没有与MES的缺陷代码对齐,数据无法沉淀。PG直营站的方案中心通常会在第一阶段就同步梳理缺陷分类与工单编码规则,避免后期返工。
选型时的三个判断标准
面对多家供应商,汽车零部件企业可以用三个标准做初步筛选。第一看协议覆盖,是否支持工厂现有主流控制器与老设备改造接口;第二看边缘侧算力与稳定性,能否在断网情况下维持本地判定;第三看方案是否具备分阶段交付能力,而不是要求一次性整体替换。PG直营站的产品线覆盖MES生产执行工作站、APS智能排程引擎、工业边缘计算网关与AI视觉质检终端,可按场景组合交付,也支持从单条产线起步逐步扩展。
对于计划在下一阶段启动项目的团队,建议先用一条产线跑通数据链路,再评估全厂推广节奏。可通过本站客户端查阅方案资料,安卓、苹果 iOS、Windows 电脑版与 Mac 电脑版均可访问栏目内容。
我们冲压车间就是协议太杂,三菱和西门子混着用,网关选型确实得先摸清楚再买,不然白花钱。
注塑换模那块说得对,工艺参数版本管理没做好,换一次模调半天,MES先把这块做起来最实在。
总装线最怕系统卡,之前上的看板一卡全线等,边缘侧就地判定这个思路我认同。
刀具寿命预警我们试过,采集主轴负载挺关键,但阈值标定要花时间,别指望一上线就准。
分阶段交付这条建议收藏,我们老板总想一次全上,结果每个模块都半成品。