一、小批量多品种把排程逼到了墙角
3C电子制造的订单结构这几年变化很明显:单批次数量在下降,型号切换在加快,同一條产线一天内可能要跑三四个不同配置的产品。这种节奏下,传统按周排产、按天执行的方式根本跟不上。更麻烦的是,换型不只是换程序,还涉及治具更换、首件确认、参数下发、质检标准切换。任何一个环节卡住,整条线的节拍就塌了。
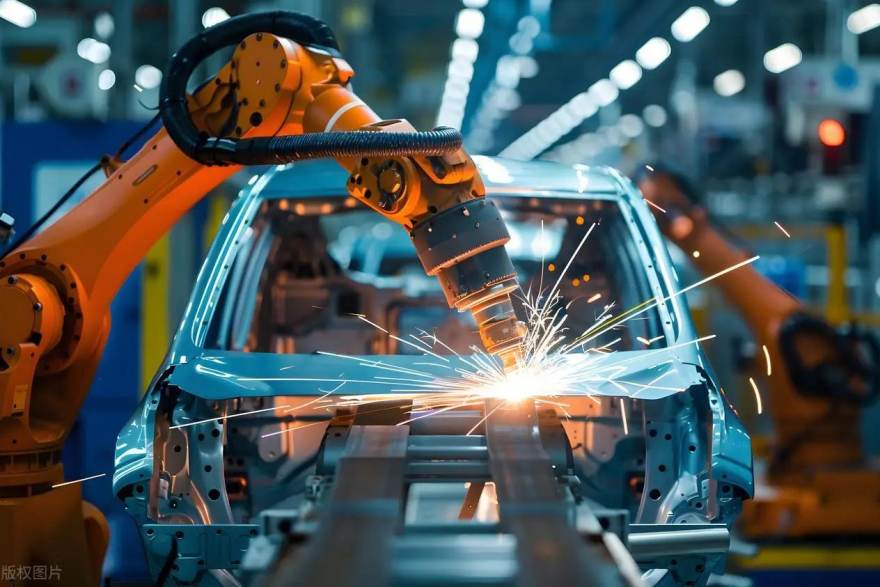
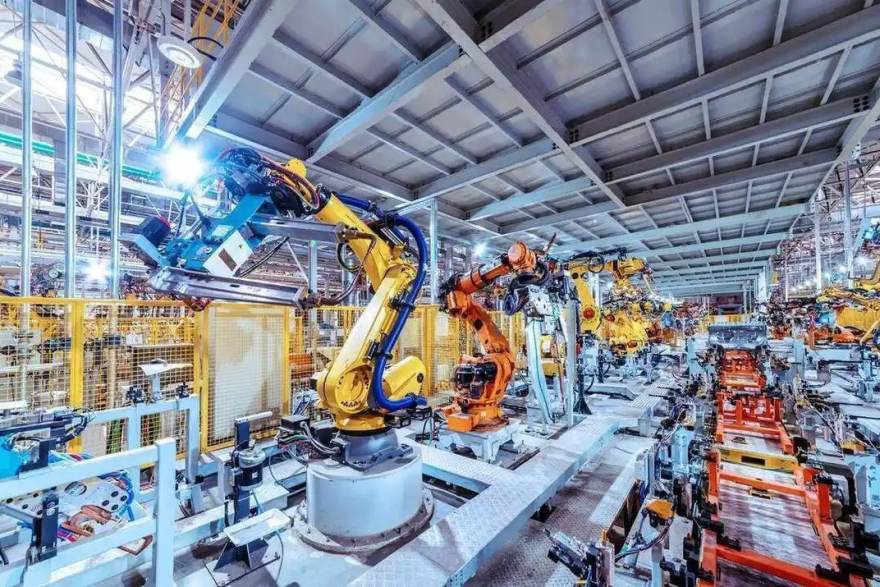
PG直营站在服务3C电子厂商的过程中发现,排程和质检往往是两个部门各管一段。排程只管工单顺序和设备占用,质检只管抽检和判定,中间换型窗口的衔接没人负责。结果就是排程排得很漂亮,实际执行时首件等质检、质检等参数、参数等工艺确认,换型时间被拉长了一倍不止。要解决这个问题,需要把APS智能排程引擎和AI视觉质检终端放到同一个协同框架里考虑。
二、换型窗口是协同的关键节点
换型窗口虽然短,但信息密度极高。PG直营站建议在排程引擎中把换型窗口显式建模,而不是当作工单之间的空白。具体做法是:
- APS在生成排程时,为每个换型任务预留标准换型时长,并根据治具可用性和人员技能矩阵动态调整。
- 换型指令下发到MES生产执行工作站的同时,自动触发AI视觉质检终端的配方切换,把新产品的检测模型和判定阈值提前加载。
- 首件下线后,视觉质检终端在数秒内给出判定结果,结果回写MES并反馈给APS,若首件不合格则自动触发排程微调,避免后续工单继续堆积。
这个闭环的关键在于检测配方的切换不能靠人工。PG直营站的AI视觉质检终端支持多配方管理,换型指令到达后自动完成模型加载与光源参数调整,减少了对质检员经验的依赖。对于3C电子常见的连接器外观、屏幕划痕、壳体字符等检测项,配方切换时间可以压缩到产线可接受的范围。
三、从3C电子到新能源与装备制造的迁移
这套协同逻辑并不只适用于3C电子。新能源电池模组产线同样面临换型问题,不同型号的电芯堆叠方案对应不同的检测标准,APS与视觉质检的联动可以把换型损失压下来。装备制造虽然批量相对大,但单台价值高、返工成本高,首件确认的严谨性要求更高,视觉质检的判定结果直接触发排程冻结或放行,逻辑是相通的。
PG直营站在方案设计时会根据行业特性调整协同参数。3C电子侧重换型速度,阈值设置偏灵敏;新能源侧重安全边界,判定规则更保守;装备制造侧重追溯完整性,检测图像与工单绑定存储的周期更长。这些差异不需要改系统架构,通过配置即可适配,这也是PG直营站坚持平台化设计的原因。
四、落地时容易被忽略的三个细节
第一是光源环境。3C电子产线的照明条件随工位变化,视觉质检终端上线前要做光照一致性校准,否则误判率会偏高。第二是排程引擎的换型时长参数要有历史数据支撑,不能拍脑袋填,建议先用MES积累的换型记录做回归。第三是人员培训,换型时操作工要理解系统触发的检测配方切换意味着什么,避免人为干预打乱协同节奏。
柔性产线的本质是用系统的柔性替代人的临时应变。PG直营站通过APS排程引擎与AI视觉质检终端的协同,把换型窗口从管理盲区变成可控节点,再配合工业边缘计算网关的实时数据支撑,让3C电子厂商在多品种小批量的竞争中保持节拍优势。这套思路向新能源与装备制造迁移时,只需调整参数与判定规则,架构层面无需推倒重来。
换型时首件等质检这个痛点太真实了,我们线上一换型质检员就跑不过来,配方自动切换这个功能想看看实际效果。
新能源这边确实更看重安全边界,判定保守一点没问题,就是希望误判别太多,不然复检工作量受不了。
单台价值高的产品首件确认确实要严,排程冻结这个机制好,避免不合格品继续往下流。
光源校准这点很多人忽略,我们车间顶上灯管老化,视觉系统误判率一直下不来,换了光源才好转。
操作工培训真的重要,系统自动切配方之后有人不知道还手动改参数,反而把节奏打乱了。